
Успешная поставка высококачественных литых сплавных поковок|Хроника полного цикла производства круглого проката S32205, 30CrNi2MoV
2026-11-12
Недавно наша компания завершила производственное задание по изготовлению партии поковок из дуплексной нержавеющей стали S32205 и конструкционной легированной стали 30CrNi2MoV. Продукция прошла приемку исходного сырья при поступлении на склад, ковку, термическую обработку с закалкой и отпуском, черновую обработку и доводку, в настоящее время прошла проверку, упакована и отправлена для поставки заказчику и использования в проекте.
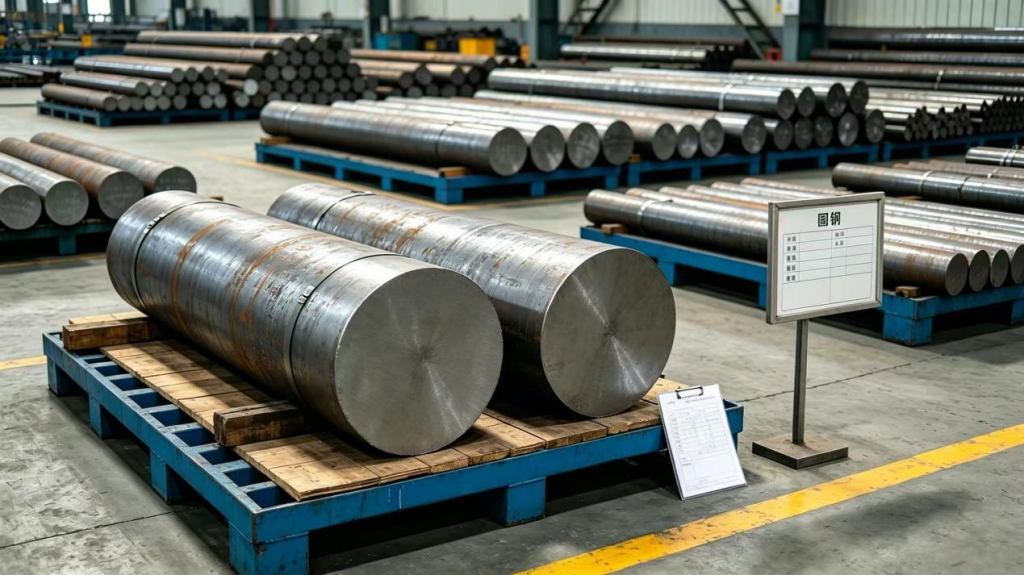
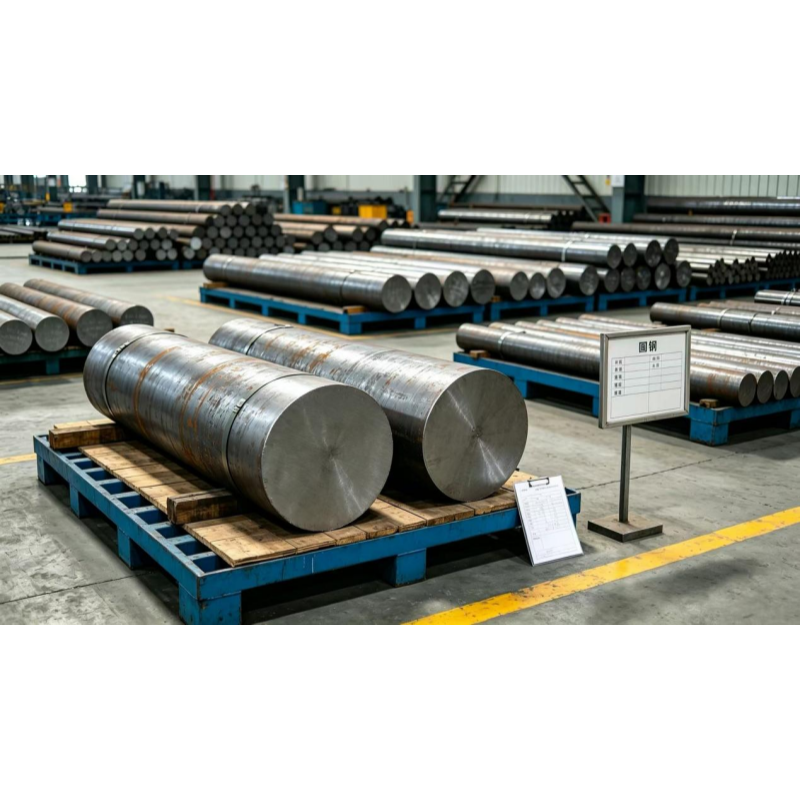
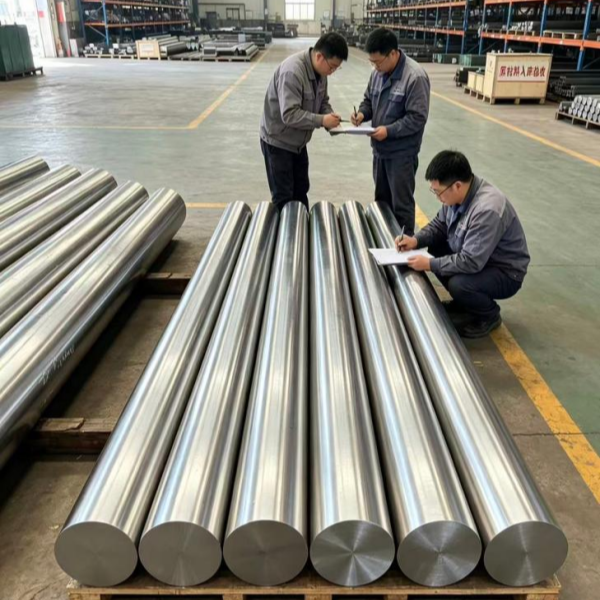
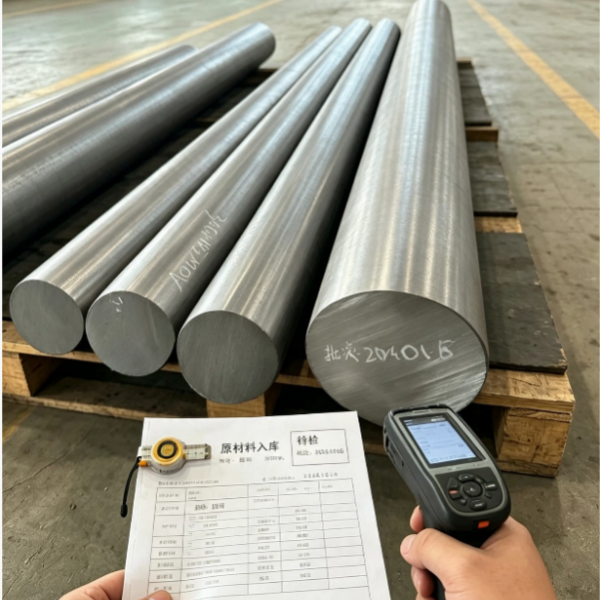
На этапе приемки сырья на склад круглый прокат из дуплексной нержавеющей стали S32205 (общепринятое название 2205) и легированный круглый прокат 30CrNi2MoV последовательно поступают на склад. После поступления инспекторы по качеству проверяют материал, размеры и внешний вид, строго контролируя качество на исходном этапе. S32205 сочетает высокую прочность и отличную стойкость к коррозии под действием хлорид-ионов, подходит для тяжелых условий эксплуатации в химической промышленности, морской воде, при десульфуризации и т.д.; 30CrNi2MoV обладает высокой вязкостью и хорошей прокаливаемостью, широко применяется для изготовления деталей оборудования, работающих при высоких нагрузках и ударных воздействиях. Оба материала имеют свои преимущества и удовлетворяют эксплуатационным требованиям разных заказчиков. 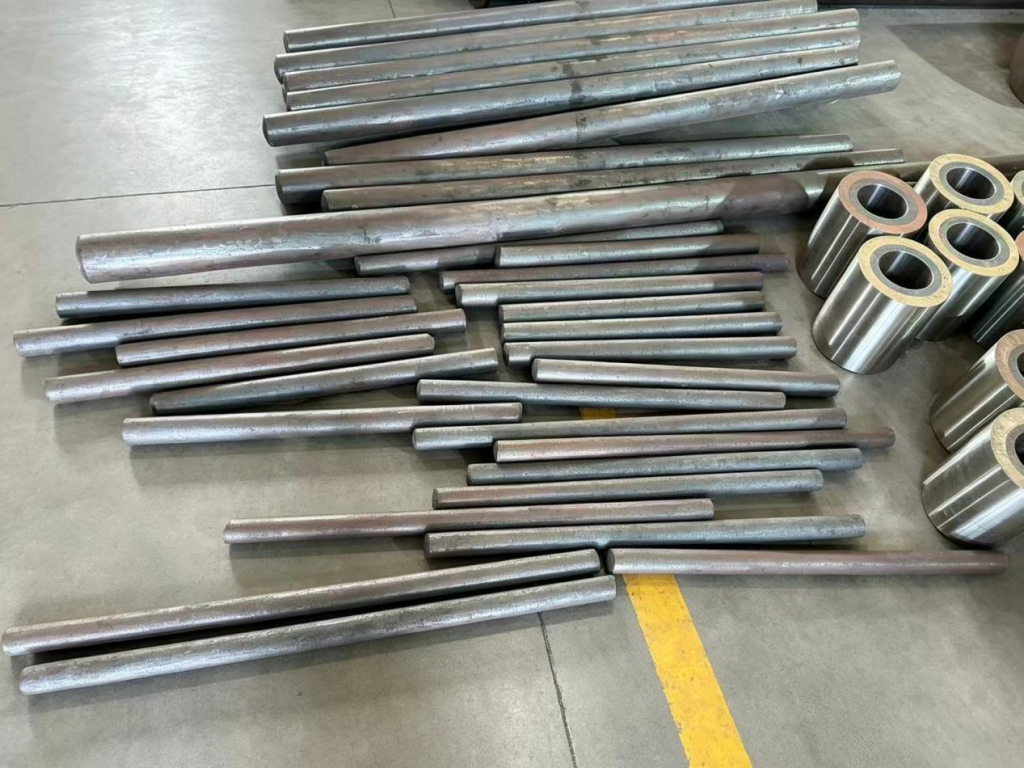
После завершения проверки сырья начинается операция ковки. Производственная бригада в соответствии с технологическим регламентом выполняет нагрев и формовочную ковку заготовок, разрушает литую структуру внутри материала, измельчает зерна и устраняет дефекты внутренней пористости, обеспечивая поковкам стабильные механические свойства. 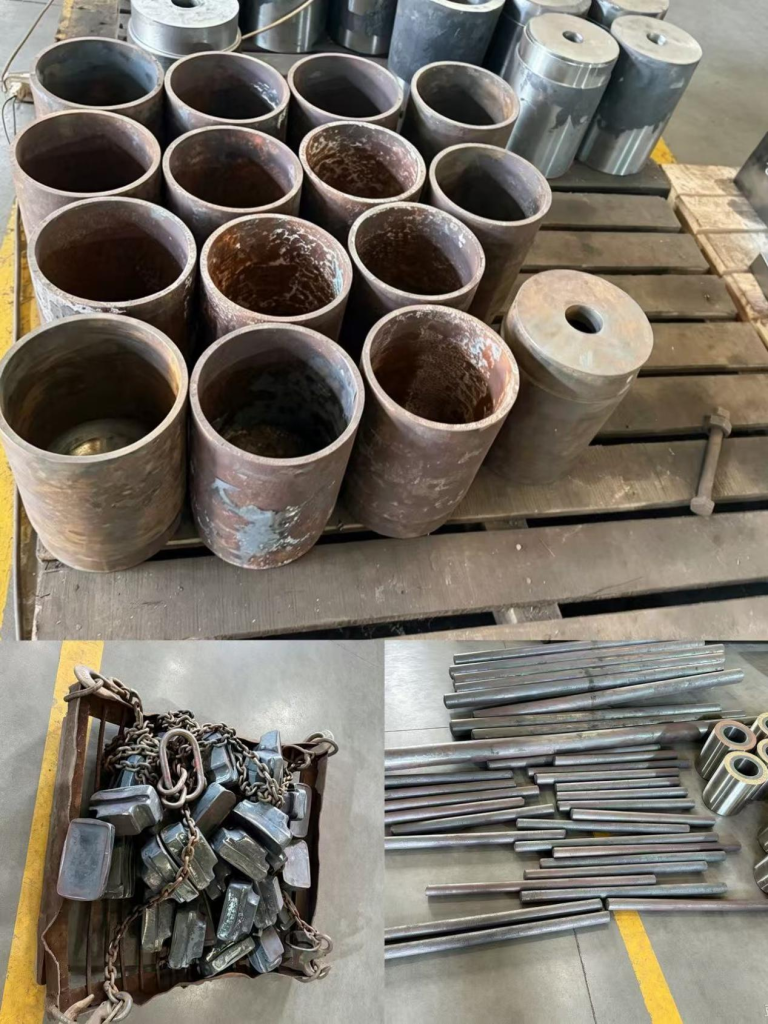
После завершения ковки поковки поступают на термическую обработку. В соответствии с характеристиками двух марок стали разработаны индивидуальные кривые термообработки. С помощью закалки с отпуском достигаются требуемые показатели прочности, твердости и вязкости материала, снимаются ковочные напряжения, обеспечивается стабильность поковок при последующей обработке и длительной эксплуатации. 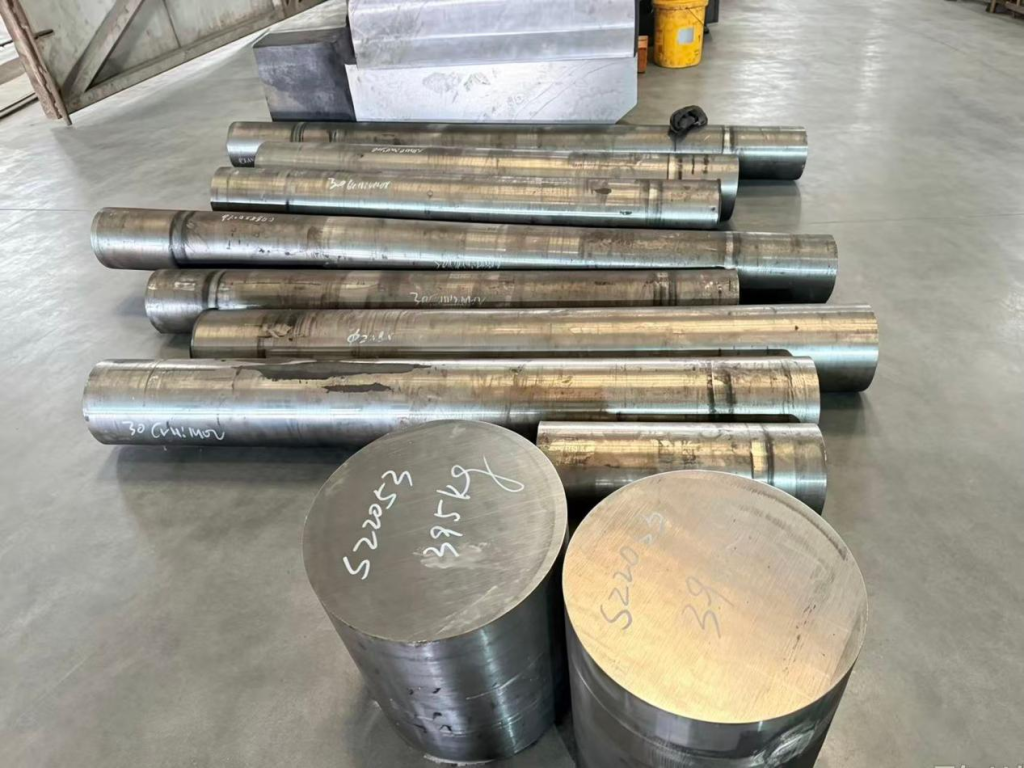
Поковки, прошедшие термическую обработку с положительным результатом, поступают на участок черновой обработки. Операторы выполняют токарную и расточную обработку по чертежам, удаляют припуски, обрабатывают наружные цилиндрические поверхности, внутренние отверстия и торцы, контролируют точность размеров, сохраняя при этом исходную фактуру металла после обработки, проводят самоконтроль на операции. Каждая полуфабрикатная деталь проходит повторную проверку размеров для обеспечения стабильности обработки. 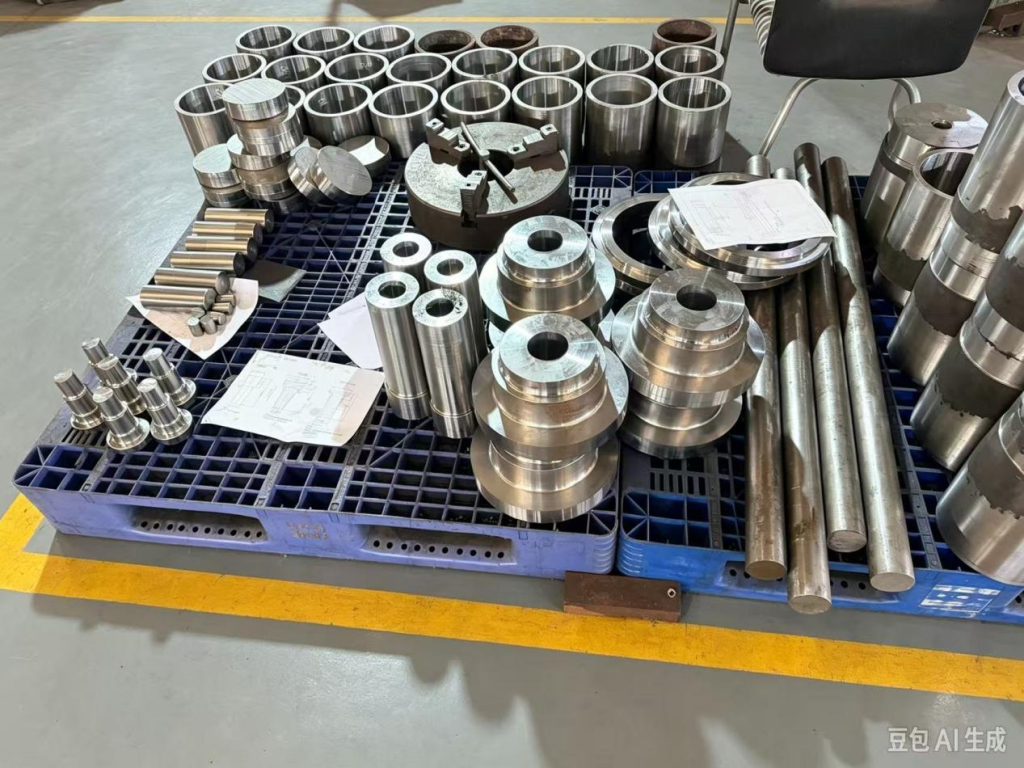
После завершения всех операций технологического цикла отдел контроля качества проводит окончательную проверку поковок по внешнему виду, размерам, дефектоскопии и другим параметрам. После достижения соответствия всех показателей требованиям поковки проходят инвентаризацию, упаковываются, погружаются в транспортные средства и отправляются заказчику. 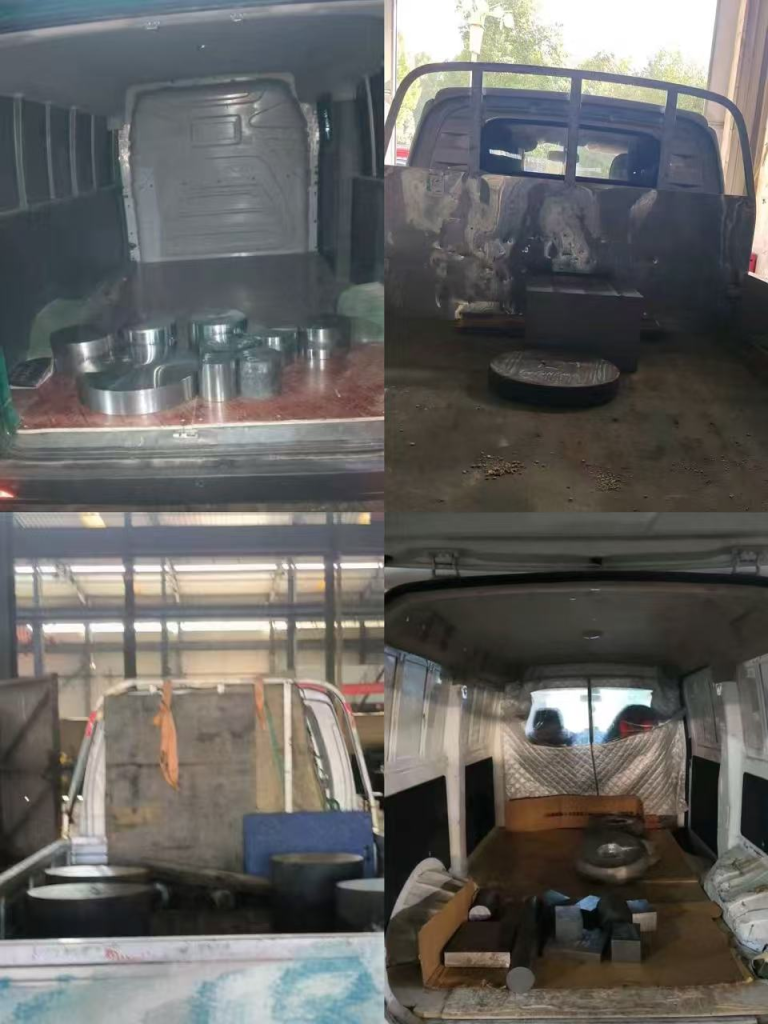
Успешное выполнение текущего заказа на поковки из S32205 и 30CrNi2MoV демонстрирует комплексные производственные возможности компании по ковке, термической обработке и механической обработке. В дальнейшем мы будем строго соблюдать технологические нормы, углубленно развивать производство поковок из специальных сплавов и поставлять заказчикам стабильную и надежную продукцию из поковок, а также сопутствующие услуги.